咨询热线134-0373-8206
咨询热线134-0373-8206
“绿水青山就是金山银山”

绿色制造

输送
行情增长

优产稳产


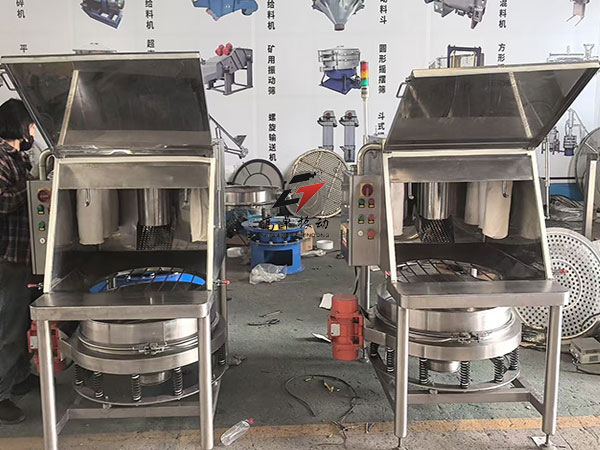
在食品、化工、锂电、医药等行业的粉体生产环节,易燃易爆物料的处理一直是与环保管控的重点,由无尘投料站搭配防爆直排筛组成的成套处理设备,为这类物料的投料筛分提供了一体化解决方案,实现全程封闭作业,满足防爆相关要求。
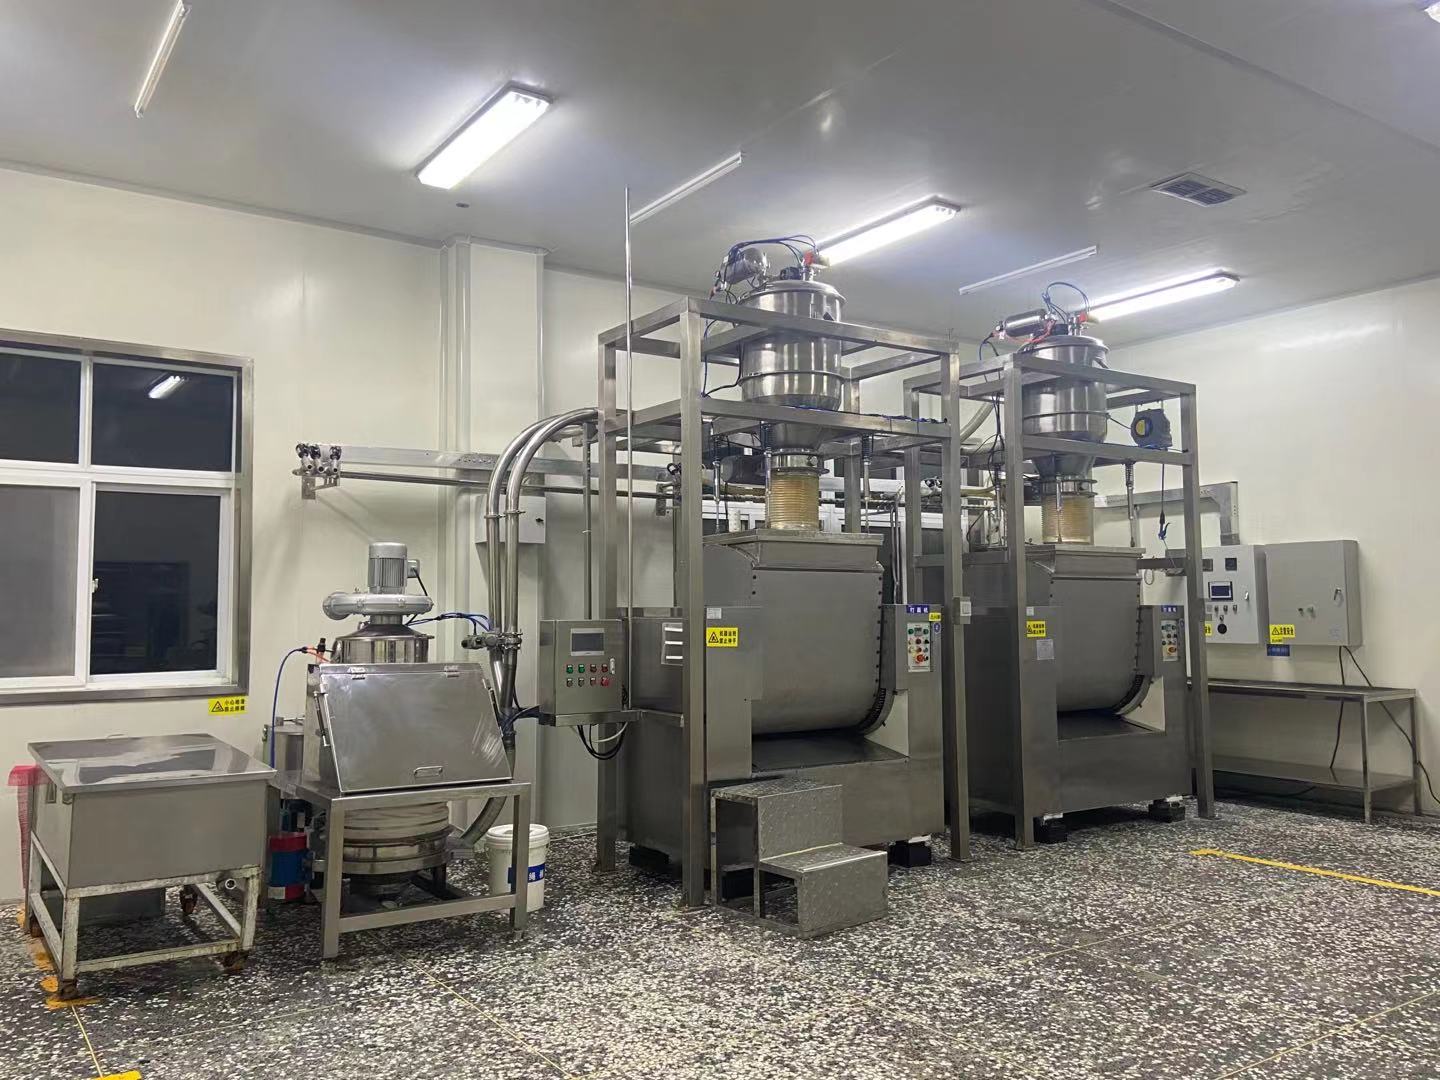
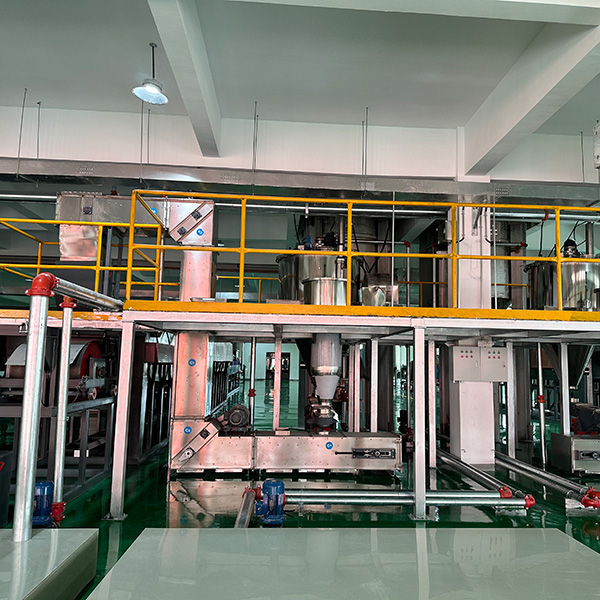
这套成套设备将投料与筛分两个环节整合,从人工拆包投料开始,到粉尘收集、结块打散,再到除杂筛分,都可在这套设备上完成全流程作业。物料进入设备后全程处于封闭空间,从投料站初步打散后直接进入防爆直排筛,不需要人工中转物料,从流程上避免了粉尘外溢与隐患。
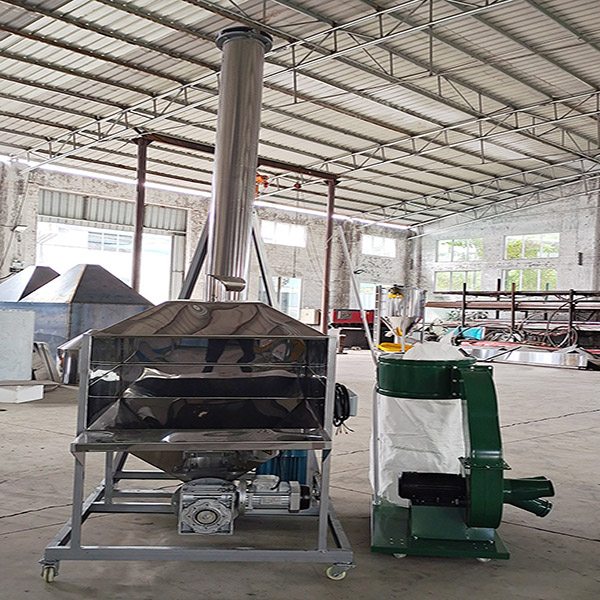
无尘投料站作为前端处理单元,采用密封夹袋设计配合负压系统,从拆包投料环节就控制粉尘外溢,搭配5微米精度的过滤芯,可以收集细微粉尘。材质上提供304、316L不锈钢可选,符合食品、医药行业的卫生要求,也可根据需求定制防爆结构,适配易燃易爆工况。设备自带大孔网方便人工打散结块,还有振动破拱设计,避免物料搭桥堵塞,每小时投料产能可达4-6吨,适配中大规模生产需求。
后端的防爆直排筛作为筛分核心,采用符合标准的隔爆型防爆电机,运行过程中无电火花、无异常高温,整机防护等级满足我国防爆要求,可用于存在爆炸性气体或可燃性粉尘的场所。设备整体采用扁平低矮的结构设计,体积小巧,可直接串联进现有生产线,安装移动都比较灵活。处理量高于普通圆形筛分设备,换网过程便捷,设备没有清洁死角,日常清洗消毒都比较方便。
这套组合设备的名列前茅优势是环保,全流程封闭从源头解决粉尘外溢问题,既保护操作人员健康,也让车间环境符合环保要求;双防爆设计易燃易爆物料的隐患,满足生产的规范要求。
从生产效率来看,省去人工中转的环节后,设备可以实现连续自动化作业,配合防爆直排筛的大处理量,整体筛分效率得到提升,可帮助企业提高整体产能。在产品品质方面,封闭环境避免了外部杂质混入,可筛除异物结块,保障产品纯度,不同物料生产后可彻底清洗,减少交叉污染,让产品品质更稳定。
在成本控制层面,收集到的粉尘可以回收再利用,减少原料浪费,同时设备占地小,人工投入少,长期使用可降低综合生产成本。设备适配性较强,可处理面粉、金属粉末、化工原料、医药原料药等多种易燃易爆粉体,也可根据不同产能、不同工况定制调整。
如有相关设备需求,欢迎拨打咨询电话13403738206。

扫码咨询
扫码咨询
 咨询