咨询热线134-0373-8206
咨询热线134-0373-8206
“绿水青山就是金山银山”

绿色制造

输送
行情增长

优产稳产


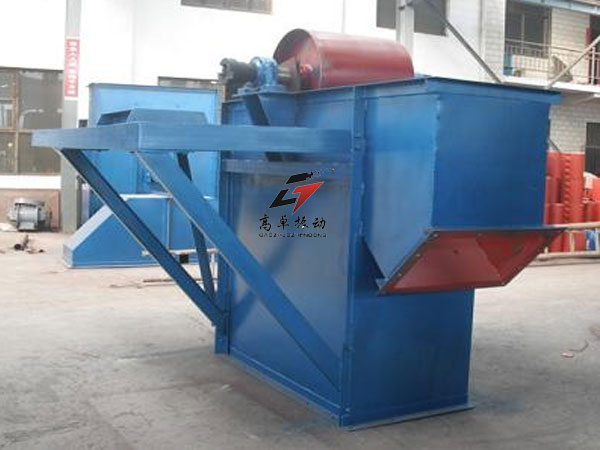
斗式提升机在粉状、颗粒状物料的垂直输送场景中应用广泛,牵引带作为承载料斗、传递动力的核心部件,其运行轨迹的稳定性直接决定了整台设备的输送效率与使用寿命。牵引带跑偏是现场运维中十分常见的运行异常,这类故障大多并非由部件严重损坏引发,而是长期安装细节偏差、日常使用习惯疏漏逐步累积形成,不少生产场景中初期跑偏未被及时发现,很终演变为带体边缘异常磨损、料斗刮蹭机壳、输送量下降等连锁问题,影响整条产线的连续运行节奏。
1、跑偏核心成因:安装阶段的基础精度偏差
绝大多数牵引带跑偏的根源都来自设备安装调试环节的精度疏漏。斗式提升机头部驱动轮与尾部改向轮的轴线平行度未校准到位,两轮体两端的水平高度差超出允许范围,运行过程中牵引带两侧受到的拉力自然出现明显差异,带体就会持续向张力更小的一侧缓慢偏移,且随着运行时长增加,跑偏趋势会不断加剧。除此之外,部分现场安装时没有对牵引带两侧的张紧行程做同步校准,一侧张紧螺栓预紧度过大、另一侧偏松,也会直接打破带体两侧的受力平衡,让带体在空载试运行阶段就出现明显的轨迹偏移,这类基础偏差如果不在安装阶段彻底修正,后续运行中很难通过临时调整完全。
2、运行中跑偏的诱发因素:工况细节的长期累积
除了安装精度问题,日常生产中的工况细节偏差,也是牵引带后期出现跑偏的常见诱因。其中很典型的就是进料口落料点长期偏向单边,物料持续冲击料斗的一侧,让牵引带单侧长期承受额外的冲击载荷,带体受力分布持续失衡,运行轨迹就会慢慢向受力更小的一侧偏移。除此之外,长期单侧进料还会让料斗的安装螺栓出现单侧松动,进一步放大带体的偏移趋势,部分物料颗粒卡在轮体与带体的结合缝隙中,也会造成局部带体厚度不均,间接引发运行轨迹偏移。这类由工况细节引发的跑偏,初期大多表现为轻微的轨迹偏移,很容易被现场操作人员忽略,等到故障明显时往往已经造成带体边缘的不可逆磨损。
3、标准化排查处置与长效运维方案
针对牵引带跑偏故障,现场可按照从基础到工况的顺序逐步排查处置,无需盲目拆解核心部件。首先停机切断设备动力,重新校准头尾轮的轴线平行度,用水平仪确认两轮体两端的水平高度差控制在标准范围内,保证两轮体处于完全平行的工作状态;其次同步调整两侧的张紧装置,逐步收紧两侧张紧行程,保证牵引带全幅面的张力均匀一致,空载试运行10-15分钟,观察带体运行轨迹是否保持居中;很后调整进料口内部的导流板位置,将物料落料点精准调整至牵引带的居中位置,避免物料长期单侧冲击带体与料斗。在后续日常运维中,每次班前巡检增加带体运行轨迹观察项,发现轻微偏移就及时微调修正,就能从根源上避免牵引带严重跑偏故障反复出现,延长牵引带的整体使用寿命。
如果您还有什么疑问,请随时与我们联系13403738206。
下一篇:斗式提升机料斗刮蹭机壳故障解析

扫码咨询
扫码咨询
 咨询